- English
- Frantziako
- German
- portuguese
- Espainiako
- russian
- Japoniako
- korean
- arabic
- Greziako
- German
- turkish
- italian
- Danimarkako
- romanian
- indonesian
- Txekiar
- afrikaans
- Suediako
- polish
- Euskal
- catalan
- esperanto
- Hindi
- lao
- albanian
- Amharic
- armenian
- azerbaijani
- Belarusian
- bengali
- Bosniako
- bulgarian
- cebuano
- Chichewa
- Korsikera
- Kroaziako
- Holandako
- estonian
- Filipinetako
- finnish
- Frisian
- galician
- georgian
- gujarati
- Haitian
- hausa
- Oiasso
- hebrew
- hmong
- hungarian
- icelandic
- igbo
- javera
- kannada
- Kazakh
- khmer
- Kurdish
- kirgizera
- latin
- latvian
- Euskara
- Luxembu..
- macedonian
- malagasy
- malay
- Malayalam
- maltese
- maoriera
- marathi
- Mongolian
- Burmatarra
- Nepalen
- norwegian
- Pashto
- persian
- punjabi
- serbian
- Sesotho
- sinhala
- slovak
- slovenian
- Somaliako
- Samoan
- Eskoziako gaelera
- shona
- sindhi
- Sundanese
- swahili
- Tajik
- tamil
- telugu
- Thai
- ukrainian
- urdu
- uzbek
- vietnamese
- welsh
- xhosa
- yiddish
- yoruba
- zulu
Lerro anitzeko garbiketa sistema: nola aukeratu presio egokia
Ingeniaritza talde batek egin dezakeen aukerarik garrantzitsuenetako bat presioaren hautaketa da lerro anitzeko garbiketa sistema baterako . Presioa baxuegia bada, hondakinak geratzen dira gainazaletan, eta horrek kutsadura arriskuak sor ditzake, eta horrek fabrikazio-lerroa gelditu dezake. Presioa beroegia bada, gainazalean ekipamendua edo operadorearen segurtasuna kaltetzeko arriskua duzu. Gida honek presioaren hautaketaren oinarriak jorratzen ditu, sistemaren konfigurazioen alderaketa aurkezten du eta elikagaiak prozesatzeko edo hiltegi handiko instalazioetarako lerro paraleloan garbitzeko irtenbide bat erostean zer bilatu behar den azpimarratzen du.
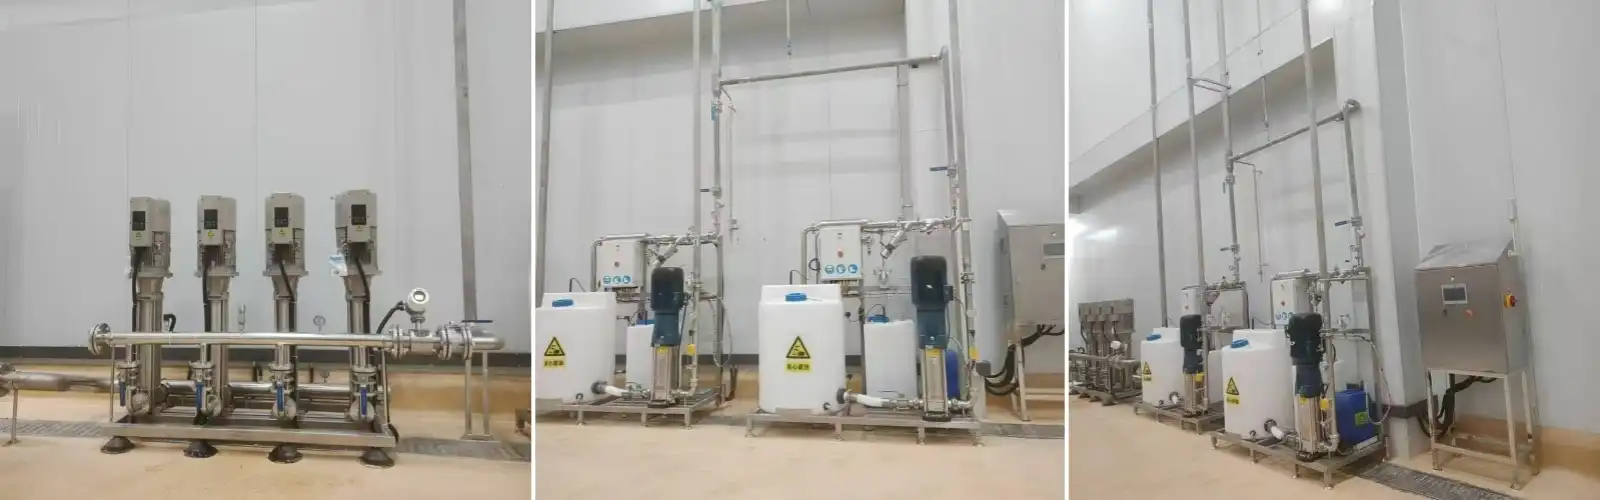
Lerro anitzeko garbiketa-sistemak ulertzea
Sistemak benetan egiten duena
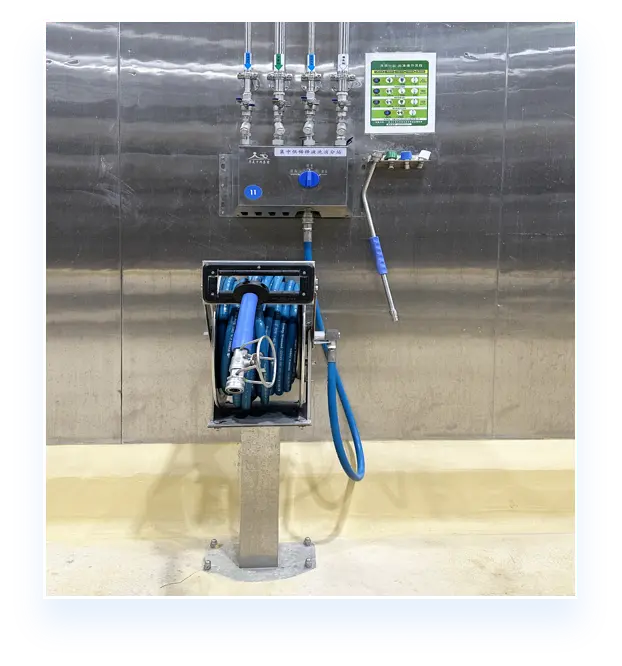
Azpiestazio sare baten bidez, linea anitzeko garbiketa sistema batek presio handiko ura, agente kimikoak eta aire konprimitua bidaltzen ditu aldi berean. Irteera bakoitza hiru funtzioko estazio propioa da, hiru bitartekoak erabilera puntuan eskaintzen dituena. Diseinu honek eskuz nahasteko beharra ezabatzen du eta hainbat lan-eremu aldi berean lanean uzten ditu gelditu gabe.
Ezagutu Beharreko Oinarrizko Osagaiak
Sistema estandarrek honako hauek dituzte: hiru funtzioko estazio bat, mahuka-bobina automatikoa, elikagaietarako presio handiko mahuka, presio-kontrola duen ihinztagailu-kanoi ergonomikoa eta irekidura txikiko toberak ur-bolumena murrizteko, garbiketa-ahalmena mantenduz. Dosifikazio kimikoko sistema batek automatikoki doitzen ditu hiru garbiketa-faseen proportzioak: garbiketa, aparra aplikatzea eta ihinztagailu bidezko desinfekzioa.
Non erabiltzen diren sistema hauek
Hiltegi handiek, arrain-prozesatzeko lantegiek, jatetxe zentralek eta farmazia-ekoizpeneko gelek normalean paraleloan funtzionatzen duten garbiketa-sistemak izaten dituzte. Lau ebaketa-lerro edo gehiago aldi berean martxan dituen hiltegi batean, lerro bakoitzak bere metodoa izan behar du presioa kontrolatzeko eta produktu kimikoak emateko. Askoz errazagoa da PLC oinarritutako logika eta SCADA jarraipenaren bidez zona guztiak koordinatzen dituen iturri bakarreko sistema bat kontrolatzea, zona bakoitzeko tresna bereiziak kontrolatzea baino.
Zergatik den garrantzitsua presioa: garbiketa-presio egokia aukeratzeko printzipioak
Presioaren eta garbiketa-emaitzen arteko lotura zuzena
Ez da indarrak bakarrik presioa eragiten duena. Egiaztatzen du aparra materia organikoa desegiteko adina denbora irauten duen, garbiketa-zikloak zikinkeria soltea kentzen duen eta desinfektatzaile-spraya iristeko zailak diren eremuetara irits daitekeen. USDAren Elikagaien Segurtasun eta Ikuskapen Zerbitzuaren datuen arabera, gainazalak desinfektatu ondoren berriro kutsatzeko arrazoi nagusietako bat behar bezala garbitu ez izana da.
Gaizki egitearen arriskuak
Presio nahikorik ez duten sistemek gantzak, odola eta proteinak uzten dituzte, bakterioak produktu kimikoetatik babesten dituztenak. Presio gehiegi duten sistemek gainazaleko estaldurak kaltetu ditzakete, kutsatzaileak zirrikituetara sartu eta mahuka edo toberak higatu. Bi egoera hauek funtzionamendu-kostuak eta betetze-arriskuak handitzen dituzte SSOP eta HACCP sistemen pean.
Presioaren inguruko erabakia bultzatzen duten faktore nagusiak
Presio-estandar oro lau faktore hauetan oinarritu behar da:
- Hondakin mota: Gantzak eta proteina koagulatuak hasierako presio handiagoa behar dute (normalean 60-80 bar) garbiketan; apar-faseak askotan 20-40 bar-era jaisten dira iraupen-denbora ahalbidetzeko.
- Gainazaleko materiala: Altzairu herdoilgaitzezko garraiatzaile-lineek presio handia ondo jasaten dute lerro anitzeko garbiketa sistema; altzairu margotuek edo aleazio bigunagoek ezarpen baxuagoak behar dituzte gainazala degradatzea saihesteko.
- Sistemaren diseinua: Zona-kontrol independenteak dituzten zona anitzeko sistemek azpiestazio bakoitzari presio desberdinean funtzionatzea ahalbidetzen diote, eta hori funtsezkoa da gainazal mota mistoak dituzten instalazioetarako.
- Araudiaren lerrokatzea: SSOP dokumentazioak presio-tarteak zehaztu behar ditu zona bakoitzeko, eta tarte horiek erreproduzigarriak eta ikuskagarriak izan behar dira.
Lau parametro hauek elkarren artean elkarreragiten dute, eta horietako bat ere ez da erabaki-puntu isolatu gisa erabili behar. Adibidez, behi-haragiarekin eta hegazti-haragiarekin lerro paraleloetan lan egiten duen hiltegi batek presio-profil desberdinak beharko lituzke eremu bakoitzean, hondakinen eta gainazaleko materialen arteko aldea dela eta.
Lerro anitzeko garbiketa-presioaren aukerak eta sistemak alderatzea
Presio finkoaren eta presio erregulagarriaren konfigurazioak
Presio finkoko sistemak mantentzea errazagoa eta hasieran merkeagoa den arren, ezin dira garbiketa-etapa desberdinetara edo zona bakoitzaren beharretara aldatu. Bestalde, presio erregulagarriko garbiketa paraleloko sistema batek operadoreei aparra geratzen den fasean presioa jaisteko eta azken garbiketan handitzeko aukera ematen die. Horrek garbiketa hobea egiten du eta ur gutxiago kontsumitzen du.
Arkitektura lerro anitzekoa vs. lerro bakarrekoa
Lerro bakarreko sistemek aldi berean zona bakarra zerbitza dezakete eta ordena jakin batean programatu behar dira, eta horrek lau prozesatzeko lerro edo gehiago dituzten lantegietan ekoizpena moteltzen du. Garbiketa paralelo batek zona guztiak aldi berean lan egiteko aukera ematen du, eta horrek txanda bakoitza garbitzeko behar den denbora osoa murrizten du. 10 lerro dituen hiltegi batean, alde horrek egunero ordubeteko lana gehi dezake.
Presio-kontrolaren kostu-onura dinamika
Presioa zehaztasunez kudeatzeak hondakin kimikoak murrizten ditu, mahuka-bizitza luzatzen du eta ponpen higadura murrizten du. Enpresa batek zona anitzeko sistema erregulagarri bat erosten duenean, normalean 18-24 hilabeteko epean kostu gehigarria berreskuratzen du mantentze-lanetan eta ordezko piezetan dirua aurreztuz. Irekidura txikiko tobera-teknologia erabiltzen duten sistemek tobera-diseinu arruntak erabiltzen dituzten sistemek baino ur gutxiago erabiltzen dute.
Nola lortu zure beharretarako lerro anitzeko garbiketa sistema egokia
Lotu sistemaren zehaztapenak zure solairu-planoarekin
Prezioa eskatu aurretik, zure instalazioko garbiketa puntuen mapa bat egin beharko zenuke. Horrek zein zonak aldi berean funtzionatzen duten eta zer nolako gainazal dauden zona bakoitzean jakiten lagunduko dizu. Zure hornitzaileak tamaina finkoko paketeak saltzen baditu, ez duzu askatasun handirik izango zure benetako garbiketa puntu kopuruan oinarritutako azpiestazio eskalatze amaigabea eskaintzen badute bezala.
Ziurtagiriak eta betetze-prestutasuna ebaluatu
Erosketa-taldeek ziurtatu behar dute eskuratzen duten garbiketa-sistema anitzeko ekipamendu oro CE ziurtagiria duela, eta erabiltzen dituzten garbiketa-produktu kimiko guztiak REACH betetzen dutela. ISO 9001 kalitate-kontrolaren dokumentazioak unitate baten jarraipena egitea ahalbidetzen du lehengaietatik hasi eta amaieraraino. Elikagai-mailako fabrikazio-eskakizunetarako eta Halal/Kosher ziurtagirietarako, bezeroak dokumentazio garrantzitsua aurkeztu behar du transakzioa egin aurretik. EBko, FDAk araututako edo Saudi Arabiako SFDA merkatuetarako esportazio-eskaeretarako, erosleak eremuari dagozkion betetze-dokumentuak aurkeztu behar ditu.
Salmenta osteko laguntza eta entrega-epea
Hornikuntza-katearen epea arazo larria da ingeniaritza-lanak 8-16 astean behin egin behar diren lekuetan. Berehala bidaltzen da konfigurazio estandarrekin, eta PLC eta SCADAekin funtzionatzen duten konfigurazio multizona pertsonalizatuak 14 laneguneko epean egongo dira eskuragarri. Ziurtatu hornitzaileak urruneko eta tokiko instalazio-laguntza eskaintzen duela, batez ere sistema bat instalatzen duzun lehen aldia bada.
Lerro anitzeko garbiketa-sistemak erabiltzeko jardunbide egokiak eta segurtasun-jarraibideak
Operadore guztiek jarraitu behar dituzten presio-segurtasun protokoloak
Zentroko edozein ataletan egon arren, operadoreek ez lukete inoiz gomendatutako presio-tartea gainditu behar. Txanda bakoitzaren aurretik, mahuka-konexio guztiak egiaztatu behar dira. Hilero, presio-balbulak egiaztatu behar dituzu. Garbiketa-ziklo aktiboetan, langileek babes-ekipoak eraman behar dituzte, hala nola aurpegi-babesak, produktu kimikoekiko erresistenteak diren eskularruak eta mantal iragazgaitzak. Urrats hauek ez dira aukerakoak; OSHA 29 CFR 1910.303 eta SSOP dokumentazio estandarrak diote eman egin behar direla.
Mantentze-estrategiak geldialdiak saihesteko
Mantentze-lanak dira presioaren errendimendua denboran zehar egonkor mantentzen duena. Ordutegirik erabilgarrienak gauza hauek ditu:
- Astero: Egiaztatu toberen irekidurak buxadurarik edo higadurarik dagoen ikusteko; garbitu dosifikazio-hodiak txanda bakoitzaren ondoren.
- Hilero: Azpiestazio bakoitzean presioaren kalibrazioa probatu SSOP zehaztapen dokumentatuaren arabera; mahuka-bobinak ikuskatu kablearen nekea dagoen ikusteko.
- Hiruhilekoan behin: Ponpa osoaren ikuskapena, balbularen eserlekuaren egiaztapena eta dosifikazio-unitate guztietako produktu kimikoen erlazioaren egiaztapena.
Plan honi etengabe eutsiz gero, hirugarrenen egiaztapenetan betetze-akatsak eragiten dituen presio-desbideratze motela gelditzen da.
Operadoreen Prestakuntza Baldintzak
Operadore trebatuak dira presioarekin lotutako istripuen aurkako azken defentsa-lerroa. Garbiketaz arduratzen diren guztiek ekipamendu espezifikoentzako prestakuntza jaso beharko lukete presioa nola doitu, produktu kimikoak nola maneiatu, sistema larrialdietan nola itzali eta SSOP betetze-erregistroak nola mantendu jakiteko. Instalazioan zehar tokiko prestakuntza ematen duten hornitzaileek nabarmen murrizten dute abiarazte-denbora eta funtzionamendu-akatsak lehen 90 egunetan.
Ondorioa
Presioaren hautaketa ez da lehenetsitako ezarpena; ingeniariek egindako aukera bat da, eta ekipamenduak nola garbitzen duen, zenbat irauten duen, araudia zenbateraino betetzen duen eta funtzionatzeko zenbat kostatzen den eragiten du. Lerro anitzeko garbiketa-sistema egokiak zure instalazioari bere eremuen gaineko kontrola, azpiestazio guztietan erregulagarria den presioa eta SSOP eta HACCP egiaztapenak gainditu ditzakeen konfigurazio erregistratua ematen dio. Ziurtatu sistema zure solairu-planoarekin bat datorrela, egiaztatu hornitzailearen ziurtagiriak eta ordaindu erabiltzaileen prestakuntza aldez aurretik. Hiru urrats hauek zure garbiketa-azpiegiturak epe luzera nola funtzionatzen duen definituko dute.
ohiko galderak
1. Zein presio-tarte da egokia hiltegia garbitzeko?
Hiltegi gehienetan 40 eta 80 bar arteko presioa erabiltzen da garbiketa eta aparra sortzeko faseetan, hondakin motaren eta gainazaleko materialaren arabera. Homey Wonbond garbiketa-sistema multilerroak 15-100 bar onartzen ditu, eremu bakoitzeko guztiz erregulagarria.
2. Zenbatetan berrikusi behar dira presio-ezarpenak?
Presioaren kalibrazioa hilero egiaztatu behar da zure SSOP dokumentazioarekin alderatuta. Edozein ekipamendu aldaketa, produktu kimiko aldaketa edo instalazioen hedapen berehala berriro kalibratzea eskatzen du.
3. Azpiestazio desberdinak presio desberdinetan funtziona dezakete aldi berean?
Bai. Ondo konfiguratutako garbiketa-sistema paralelo batek zona bakoitzari modu independentean funtzionatzea ahalbidetzen dio. Hau aldi berean lau prozesatzeko lerro edo gehiago dituzten instalazioentzako baldintza estandarra da.
Lortu zure instalazioetara egokitzen den presio konfigurazio bat — Jarri harremanetan Homey Wonbond-ekin
2011az geroztik, Homey Wonbondek elikagaiak prozesatzeko enpresa handiei eta hiltegiei lagundu die beren garbiketa-lerro anitzeko sistemekin . Garbiketa-lerro anitzeko sistemak saltzen dituen enpresa fidagarria gara. Gure produktuak CE ziurtagiria dute, gure produktu kimikoak REACH betetzen dute eta PLC/SCADA konexio-laguntza osoa eskaintzen dugu. 14 laneguneko epean, bertsio pertsonalizatuak bidaltzen dira. Gure talde teknikoari frank@hmwbcleaning.com helbidera mezu elektroniko bat bidali diezaiokezu edo hmwbcleaning.com webgunera joan zaitezke presio-espezifikazioen kontsulta bat edo zure instalaziora egokitutako aurrekontu bat jasotzeko.
Erreferentziak
1. USDA Elikagaien Segurtasun eta Ikuskapen Zerbitzua. SSOP Jarraibideak Haragi eta Hegazti Prozesatzeko Establezimenduetarako. 2017.
2. Lelieveld, HLM, Mostert, MA, eta Holah, J. (Arg.). Elikagaien Industrian Higiene Kontrolerako Eskuliburua. Woodhead Publishing, 2005.
3. Troller, JA Elikagaien Prozesamenduan Saneamendua. Academic Press, 2012.
4. Europako Higiene Ingeniaritza eta Diseinu Taldea (EHEDG). Elikagaiak Prozesatzeko Ekipamenduetarako Higiene Diseinu Printzipioak. EHEDG Jarraibideak, 2018.
5. OSHA. 29 CFR 1910 — Industria Orokorrerako Laneko Segurtasun eta Osasun Arauak. AEBetako Lan Saila, 2019.
6. Sprenger, RA Kudeaketarako Higiene: Elikagaien Higiene Ikastaroetarako Testua. Highfield Publications, 2017.
Ezagutu gure azken produktuak eta deskontuak SMS edo posta elektroniko bidez